板金加工の穴あけとは?|金属板に正確な穴をあける加工方法と種類
金属の板に穴をあける加工は、板金加工において欠かせない工程の一つです。
製品を組み立てるためのねじ穴、部品を取り付けるための穴、配線や空気を通すための穴など、さまざまな目的で穴あけ加工が行われています。
一見すると簡単な加工に思えるかもしれませんが、穴の大きさや位置、形状によって製品の品質や組み立てやすさが大きく変わります。
今回は、板金加工における穴あけの基本から、代表的な加工方法、注意点まで分かりやすくご紹介します。
板金加工の穴あけとは?
板金加工の穴あけとは、金属板に指定された大きさや形状の穴をあける加工です。
製品によって、穴をあける目的はさまざまです。
例えば、
ボルトやねじを通すための穴
部品を取り付けるための穴
配線やケーブルを通すための穴
空気を通すための通気穴
軽量化や放熱を目的とした穴
スイッチやコネクタを取り付けるための穴
などがあります。
穴の位置や大きさが図面と異なると、部品が取り付けられなかったり、組み立てができなくなったりすることがあります。
そのため、穴あけ加工では、穴の直径だけでなく、位置や形状、加工後の状態まで正確に管理することが重要です。
板金加工で使われる主な穴あけ方法
板金加工では、製品の形状や数量、材料、求められる精度などに合わせて、さまざまな方法で穴をあけます。
① タレパン加工(パンチング加工)
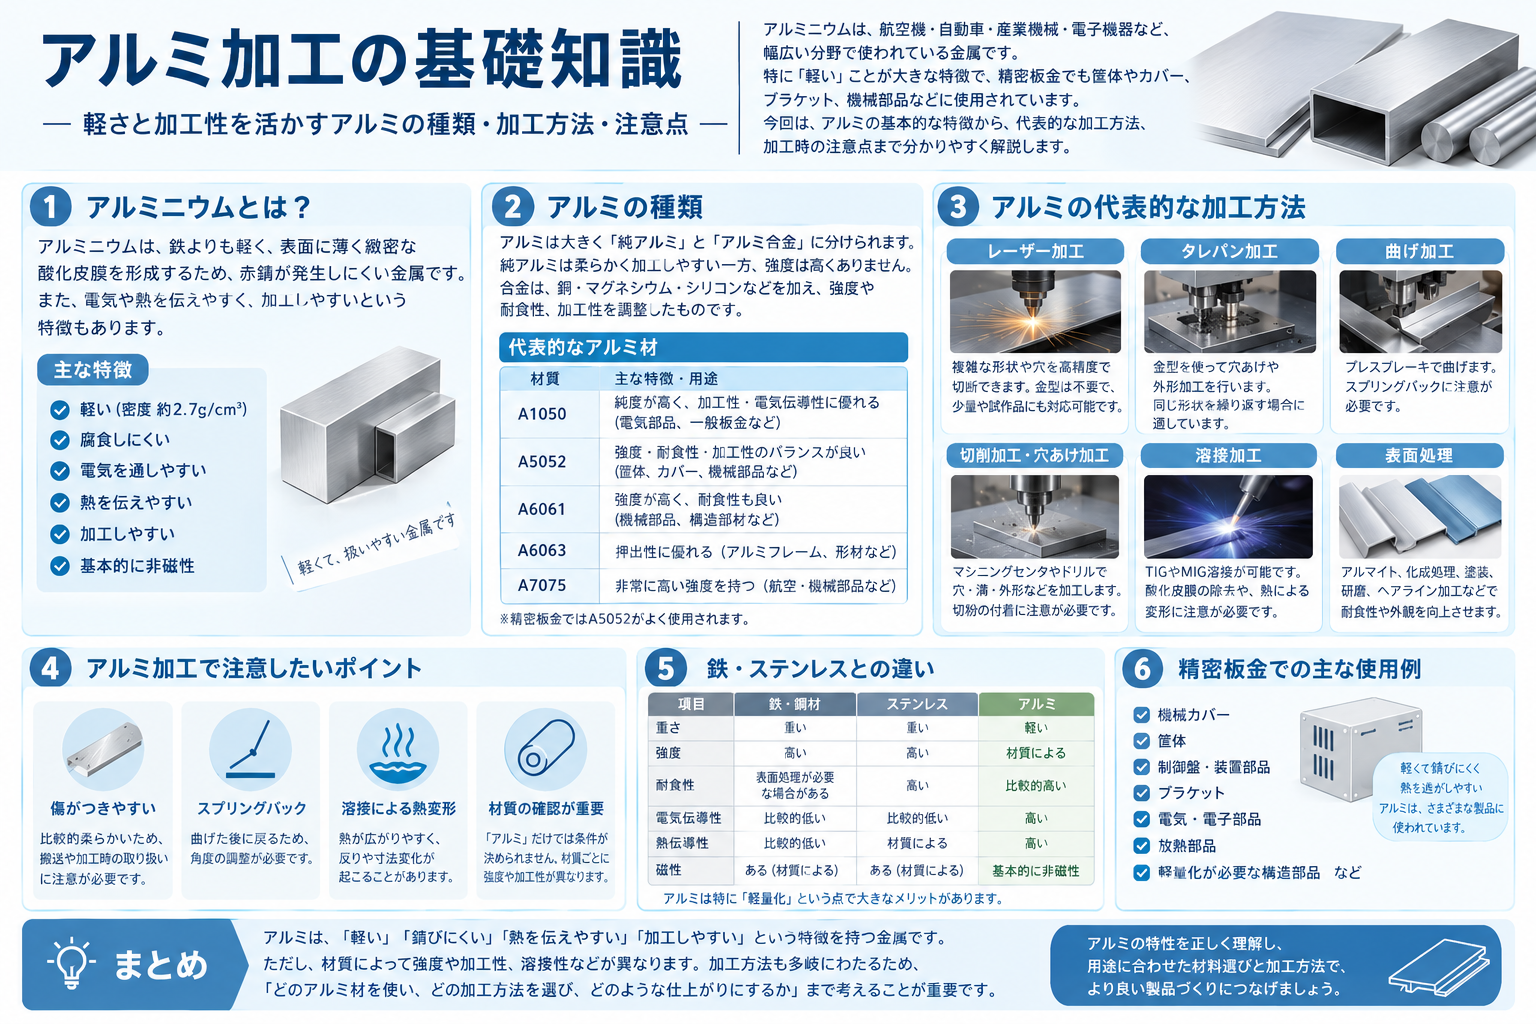
タレパンとは、金型を使って金属板を打ち抜く加工機です。
上側の金型(パンチ)と下側の金型(ダイ)の間に金属板を置き、パンチを押し込むことで穴をあけます。
特徴
丸穴や角穴など、さまざまな形状に対応できる
同じ形状の穴を繰り返し加工しやすい
多数の穴を効率よく加工できる
金型の形状に合わせた加工ができる
特に、同じ形状の穴が多く配置されている製品や、通気穴が並んだカバーなどに適しています。
② レーザー加工
レーザー加工は、レーザー光を金属板に照射し、材料を溶かしたり蒸発させたりして穴をあける加工方法です。
金型を必要としないため、さまざまな穴の形状や大きさに対応できます。
特徴
丸穴だけでなく、角穴や複雑な形状にも対応できる
金型を製作する必要がない
試作品や少量生産にも適している
穴の配置や形状の自由度が高い
製品ごとに穴の位置や形状が異なる場合や、複雑な形状の穴をあけたい場合に活躍します。
③ ドリル加工
ドリル加工は、回転するドリル工具を使って金属板に穴をあける方法です。
穴の大きさに合ったドリルを使用し、材料を削りながら穴をあけます。
特徴
穴の直径に合わせて工具を選べる
精密な穴あけに対応できる
下穴加工や追加工にも使われる
加工する材料や板厚に合わせた工具選定が必要
タップ加工の前に下穴をあける場合などにも使用されます。
タレパン加工とレーザー加工の違い
板金加工では、タレパンとレーザー加工が穴あけに多く使用されます。
それぞれに特徴があり、製品に合わせて使い分けることが大切です。
| 比較項目 | タレパン加工 | レーザー加工 |
| 加工方法 | 金型で打ち抜く | レーザー光で溶融・切断する |
| 金型 | 必要 | 不要 |
| 得意な加工 | 繰り返しの穴あけ | 多様な形状の穴あけ |
| 形状の自由度 | 金型に左右される | 比較的高い |
| 多数の穴 | 効率よく加工しやすい | 加工条件による |
| 少量生産 | 金型の準備が必要な場合がある | 対応しやすい |
どちらの加工方法が優れているということではありません。
穴の形状・数量・板厚・材料・加工コストなどを考慮して、最適な方法を選ぶことが重要です。
穴あけ加工で重要なポイント
穴あけ加工では、ただ穴をあけるだけでなく、加工後の品質にも注意する必要があります。
① 穴の位置と寸法
図面で指定された穴の直径や位置を正確に加工することが重要です。
穴の位置がずれてしまうと、ねじや部品が取り付けられなくなる可能性があります。
② バリの発生
バリとは、加工した部分の端に発生する小さな突起や金属の残りのことです。
タレパン加工やドリル加工などでは、加工条件や材料によってバリが発生することがあります。
バリが残っていると、けがの原因になったり、組み立てや部品の取り付けに影響したりするため、必要に応じてバリ取りを行います。
③ 穴の変形
穴の大きさや位置、材料の状態、加工条件によっては、穴の周囲が変形することがあります。
特に薄い板材では、加工方法や加工順序に注意が必要です。
④ 加工面の状態
レーザー加工では、条件によって切断面にドロス(溶融した金属が固まった付着物)が発生する場合があります。
また、タレパン加工では、金型の摩耗や加工条件によって穴の仕上がりが変わることがあります。
穴の用途に応じて、加工後の状態を確認することが大切です。
ねじ穴と通常の穴の違い
板金加工では、一般的な穴だけでなく、ねじを取り付けるための穴も多く使われます。
★通常の穴
ボルトやねじを通すための穴です。
ねじの外径より少し大きく加工し、部品を固定するときなどに使用します。
★ タップ穴
金属板にねじ山を加工した穴です。
タップという工具を使って、穴の内側にねじ山をつくります。
ボルトを直接ねじ込んで固定する場合に使用します。
★ バーリングタップ
板金の穴の周囲を筒状に立ち上げ、その部分にねじ山を加工する方法です。
板厚が薄い場合でも、ねじ山の長さを確保しやすくなります。
このように、穴の用途によって加工方法が異なります。
穴あけ加工は製品の品質を左右する
穴あけ加工は、製品の組み立てや機能に直接関係する重要な工程です。
例えば、制御盤や機械カバーでは、ねじ穴の位置が少しずれるだけで、取り付ける部品が合わなくなることがあります。
また、電子機器の筐体では、スイッチやコネクタの穴の位置や大きさが、製品の使いやすさに影響します。
そのため、穴あけ加工では、
図面の寸法や位置を正しく確認する
材料や板厚に合った加工方法を選ぶ
加工条件や金型の状態を確認する
バリや変形がないか確認する
加工後の寸法を測定する
といった確認が重要になります。
板金加工の穴あけとは、金属板に指定された大きさや形状の穴をあける加工です。
主な加工方法には、タレパン加工・レーザー加工・ドリル加工があり、それぞれに特徴があります。
穴あけ加工では、
「どのような穴をあけるのか」
「どの加工方法が適しているのか」
「加工後の寸法や状態は問題ないか」
を考えることが大切です。
小さな穴一つでも、位置や大きさが違えば、製品の組み立てや機能に影響することがあります。
だからこそ、板金加工では、図面を正しく読み取り、一つひとつの加工を丁寧に確認することが品質につながります。
第一金属製作所では、精密板金加工を通じて、さまざまな形状や用途の金属部品を製作しています。
「図面通り+α」を大切に、お客様が求める品質や用途に合わせたものづくりをサポートしています。